Teollisuusuutiset
Kotiin / Uutiset / Teollisuusuutiset / Miksi talon sisäinen muotisuunnittelu on tärkeää räätälöityjen kumiosien laadun ja toimitusajan kannalta


2026-10-26
Tason 1 ostaja lähettää teknistä muutosta koskevan ilmoituksen puristusmuovatusta kumiläpiviennistä: seinämän paksuus nousi 0,3 mm, kovuustavoite siirretty 60:stä 65:een Shore A. Jos toimittaja ohjaa tarkistuksen ulkopuoliseen työkaluliikkeeseen, ostaja odottaa tarjousta viikon ja vielä kaksi muutettua työkalua. Jos toimittaja suunnittelee ja koneistaa muotin itse, versio toimitetaan tavallisesti 48 tunnin sisällä ja ensimmäiset koeosat ovat valmiina viiden päivän kuluttua. Siitä se aukko johtuu talon muotin suunnittelu tärkeitä kumiosien laadun ja toimitusajan kannalta.
Muokatulle kumikomponentille muotti ei ole tuotannon yksityiskohta; se on tuotteen määritelmä. Ontelogeometria, kutistumisen kompensointi, tuuletus, välähdysurat ja jakoviivan sijainti ratkaisevat, tiivistyykö, sopiiko ja kestääkö osa käyttöjaksonsa. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), yli 250 työntekijän kuminvalmistaja Jiaxingissa, käsittelee muottisuunnittelua omana suunnittelutehtävänä: 12 muotin suunnittelu- ja kaavainsinööriä työskentelee samassa rakennuksessa materiaalien sekoittamisen, muovauksen ja suulakepuristuksen parissa, ja 20 hengen tekninen tarkastusryhmä mittaa tulokset.
Oma muotisuunnittelu tiivistää työkalujen iteroinnin viikoista päiviin, koska piirustusten tarkistus, onteloiden koneistus ja prosessipalaute tapahtuvat saman katon alla.
Jokainen ostetun työkalun suunnitteluversio noudattaa samaa hidasta reittiä: kumimuovaaja välittää muutoksen ulkopuoliselle työkaluliikkeelle, myymälä lainaa uudelleen, sovittaa työn aikatauluunsa, koneistaa ontelon, lähettää koeosat ja odottaa palautetta. Kaksi tai kolme tämän sykliä yhdellä ohjelmalla voi tyhjentää koko käynnistysikkunan. Talon sisäinen työkalutiimi ohittaa lainaus- ja ajoitusvaiheet kokonaan.
Erot yhdistyvät ohjelman elinkaaren aikana. Jokainen PPAP-kierros, materiaalinvaihto ja kentän korjaus osuvat samaan silmukkaan. Tosunin mukautettu muovattu letkuohjelma OEM-jäähdytysjärjestelmät pysyivät aikataulussa useiden yhdistelmätarkistusten ansiosta, koska jokainen niistä siirtyi suoraan kaavainsinööriltä talon sisäiseen työkalupenkkiin kaupungin sijaan.
Puristusmuovatun kumiosan toleranssikartta on kiinteä, kun onkalo suunnitellaan, ei puristimen sulkeutuessa.
Kumi kutistuu kovettumisen jälkeen, eikä se kutistu tasaisesti. Polymeerista, täyteainemäärästä ja durometristä riippuen tyypillinen EPDM- tai NBR-yhdiste liikkuu 1,5-3,5 % ontelon ja jäähdytetyn osan välillä. Ulkopuolinen työkaluliike soveltaa yleensä asiakkaan piirustukseen kirjanpitoarvon kutistumistekijää. Kun materiaali tai prosessi siirtyy, tämä arvaus muuttuu ulottuvuuksiksi. Oma suunnittelija soveltaa varsinaiselle seokselle mitattuja kutistumisarvoja, varmistaa tuloksen ensimmäisessä koekäytössä ja korjaa ontelon ennen tuotannon aloittamista.
| Muotin suunnittelupäätös | Mitä se hallitsee | Tyypillinen vika ulkoistettuna |
| Ontelon kutistumisvara | Lopulliset ulko- ja sisämitat | Osat ovat yli- tai alikokoisia PPAP:ssa; geometria hylätty |
| Jakoviiva ja salamaurat | Salaman paksuus, leikkaus, tiivistepinta | Repeämiä ja vuotoja tiivisteen tiivistehuulissa |
| Tuuletusaukon sijoitus | Ilmaluukut, neulotut linjat, onkalon täyttö | Tyhjät viimeisissä kulmissa epäonnistuvat paineen alaisena |
| Luonnos- ja poistoasettelu | Purkamalla jännitystä ja osien vääristymiä | Ohuet paljeseinät venyvät tai halkeavat kuorinnan aikana |
| Onteloteräs ja pintakäsittely | Irrotuskäyttäytyminen ja pinnan rakenne | Kiinni tuotantoon; tiivistepintojen pintavirheitä |
Suunnittelutoleranssi tunnettua prosessia vastaan erottaa kumiosan, joka läpäisee ensimmäisen artikkelin tarkastuksen, sellaisesta, joka tarvitsee kolme työkalun säätöä. Tiiviste, jossa on 0,4 mm:n tiivistehuuli, palkeet 1,2 mm:n seinämillä tai laippakiinnitys liimatuilla sisäkkeillä, ovat kaikki riippuvaisia samasta asiasta: sitä pyörittävien henkilöiden suunnittelemasta ontelosta.
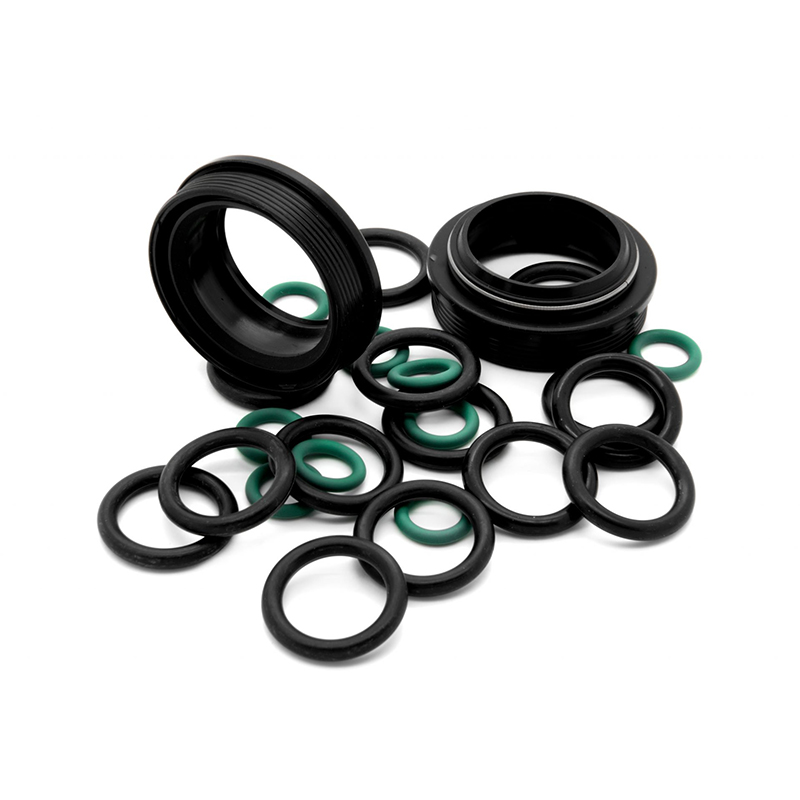
 Laipalliset kumitiivisteet ja tiivisteet mittatoleranssien suunnitteluun Tämä tuotesivu sisältää tietoja laipallisista kumitiivisteistä useissa eri yhdisteissä, mikä tukee kappaleen keskittymistä onteloiden suunnitteluun ja toleranssisuunnitteluun. Tarkista materiaalivaihtoehdot ja tiivistyssovellukset kohdistaaksesi yhdisteen käyttäytymisen ennustetun kutistumisen ja virtauksen kanssa. Näytä tuote →
Muotin geometria ja kumiseos on kehitettävä yhdessä, koska kutistuminen, virtaus ja sidoskäyttäytyminen muuttuvat aina, kun jompikumpi puoli muuttuu.
Kovuuden säätö 60:stä 70:een Shore A muuttaa virtauskäyttäytymistä ja kovettumisen jälkeistä kutistumista. Vaihto EPDM:stä silikonisekoitukseen muuttaa vetokulmia, tuuletusta ja irrotuskäsittelyä. Jos seoskehitys ja muottien suunnittelu toimivat eri organisaatioissa, jokainen materiaalin säätö saa aikaan kalliin työkalun uudelleenleikkauksen. Kun samat suunnittelijat omistavat molemmat, muotti suunnitellaan todellista kovettumiskäyrää vasten ja koostumus säädetään täyttämään ontelo puhtaasti.
Kutistumisen kompensointi is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Monimutkaiset osat tekevät keskinäisriippuvuuden näkyväksi. Ohuilla aaltopahvin seinillä varustettu kumipalje vaatii tarkan virtauksen ja irrotusgeometrian; kankaalla vahvistettu kalvo tarvitsee kontrolloituja muodonmuutosvyöhykkeitä, jotka ovat linjassa ontelon ääriviivojen kanssa; kumista metalliin liimattu kiinnitys vaatii kiinnityslinjan sijoittelun, joka on sovitettu kiinnitystoleranssien mukaan. Tosun yhdistää 12 muottisuunnittelu- ja kaava-insinööriään juuri näihin tuoteryhmiin, joten piirustuksen muutos pysyy yhden palautesilmukan sisällä.
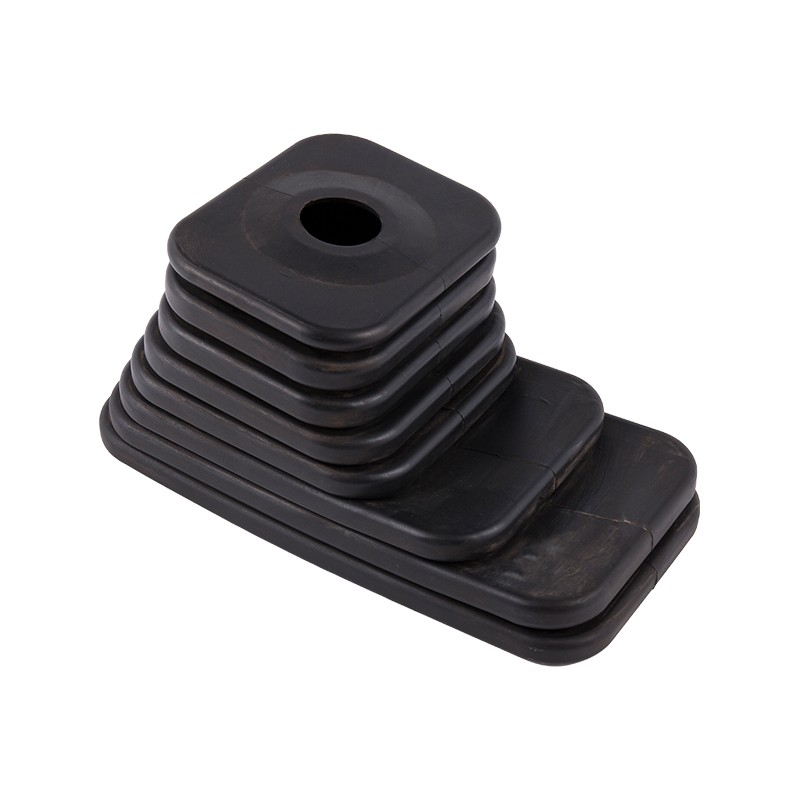
 EPDM Gear Shifter Boot palkeet mukautetun muottisuunnittelun Edellisessä tekstissä korostetaan ohuita aallotettuja seiniä ja liimauslinjan sijoittelua, ja tämä palkesivu määrittelee EPDM-suorituskykyalueet ja mukautusvaihtoehdot. Se osoittaa, kuinka talon omat muotti-insinöörit käsittelevät monimutkaista purkugeometriaa autoteollisuuden sovelluksissa. Näytä tuote →
Voit varmistaa oman muotin suunnittelukyvyn neljällä suoralla kysymyksellä ilman tehdaskierrosta.
Sama tarkastus koskee kaikkia arvioimiasi toimittajia. Mitä osaava oma kauppa osoittaa numeroilla, ulkoistettu malli ei yleensä pysty.
| Tarkastusalue | Todiste todellisesta sisäisestä kyvystä | Punainen lippu |
| Insinööritiimi | Nimetyt muottien suunnittelu- ja kaavainsinöörit | Ostamme työkalut kumppaniliikkeestä |
| Koneistus | Talon sisällä CNC, EDM or wire-cut cavity work | Kaikki onteloiden koneistus alihankintana |
| Versiohistoria | Päivätyt tietueet muutospyynnöstä kokeiluun | Ei tietueita; rework imeytyy hiljaa |
| Ensimmäisen artikkelin tarkastus | Saman päivän laboratoriomittaus ja QC-kirjautuminen | Osat lähetetty tarkastettavaksi viikkojen jälkeen |
Kun toimittaja läpäisee kaikki neljä tarkastusta, ostopäätös siirtyy työkalukohtaisesta hinnasta kokonaistoimitusaikaan ja ensikierron laatuun koko ohjelman ajan. Sama standardi pätee riippumatta siitä, onko osa tasainen tiiviste tai kumi-metalliliitos; liimattu kiinnitys vaatii yksinkertaisesti enemmän muotin suunnittelulta, koska insertin asento ja sidoskruunu ovat samassa ontelossa.
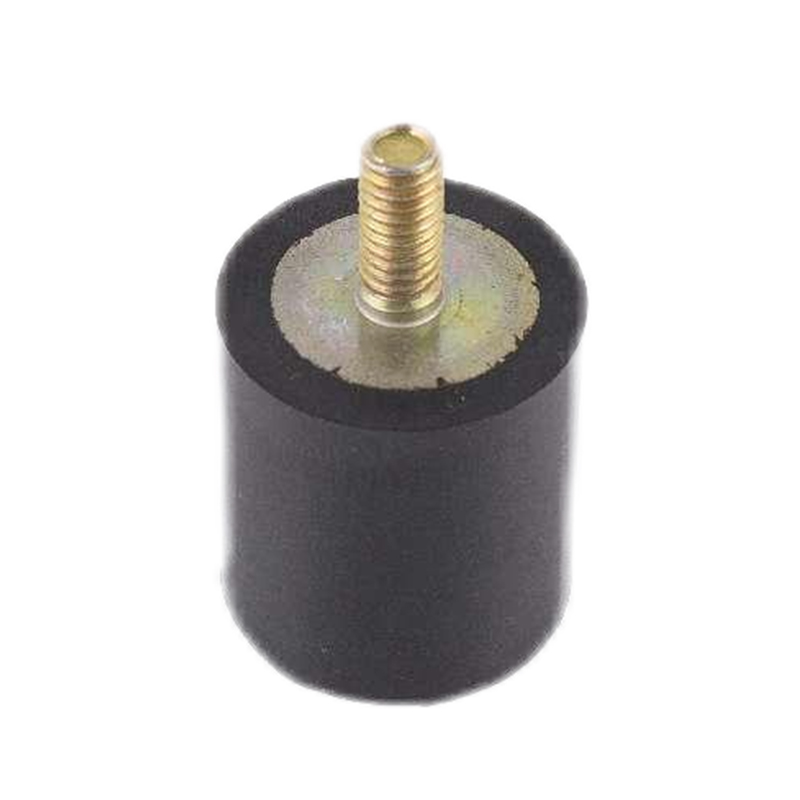
 Kumivärähtelyneristyskiinnikkeet liimausontelosuunnitteluun Tällä asennussivulla on luettelo EPDM-, NBR- ja muokattavissa olevista yhdisteistä kantavuus- ja tärinäeristysyksityiskohtineen. Se sopii keskusteluun kumi-metalli-sidottuista kiinnikkeistä, ja se näyttää, kuinka insertin sijainti ja sidoskruunu on huomioitu ontelosuunnittelussa. Näytä tuote →
Tyypillisessä räätälöidyssä ohjelmassa ensimmäinen työkalusuunnittelu valmistuu 2–4 viikossa talon sisällä, kun taas ulkoisen työkaluliikkeen kautta 6–10 viikossa. PPAP:n aikana tai kenttävikojen jälkeen tehtävissä versioissa ero on 3–5 päivää verrattuna 2–4 viikkoon silmukkaa kohti.
Ei itsestään. Tiukemmat toleranssit saadaan suunnittelemalla onkalo todellista seoksen kutistumista ja virtausta vastaan ja mittaamalla sitten ensimmäiset tuotteet saman tiimin kanssa. Talon sisäinen muotisuunnittelu luo edellytykset tälle silmukalle; se ei itsessään takaa tulosta.
Kyllä. Jopa litteä tiiviste riippuu kutistumisen kompensoinnista, välähdyksen uran sijainnista ja jakolinjan sijainnista. Yksinkertaisemmilla osilla on myös pienin suunnittelumarginaali, joten epätarkka ontelo näkyy hylkyinä ensimmäisellä tuotantokierroksella.
Esitä neljä tarkastuskysymystä: insinöörimäärän jakautuminen, kaviteetin työstön sijainti, tarkistustietueet ja ensimmäisen artikkelin vasteaika. Toimittaja, jolla on todellisia omia valmiuksiaan, vastaa kaikkiin neljään nimillä, päivämäärillä ja mitatuilla tuloksilla.
Nopea linkit
Ota yhteyttä
Tekijänoikeudet ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Kaikki oikeudet pidätetään.
Mukautetut kumi- ja muovituotteet tehdas