Teollisuusuutiset
Kotiin / Uutiset / Teollisuusuutiset / Piirtämisestä toimitukseen: Kuinka mukautetut kumivalmistajat tukevat OEM-kehityssyklejä


2026-10-12
Mukautetun kumikomponentin OEM-kehityssykli alkaa, kun insinööri julkaisee piirustuksen ja kysyy yhden kysymyksen: voidaanko tämä osa muotoilla tässä materiaalissa tällä toleranssilla riittävän nopeasti julkaisupäivämäärän suojaamiseksi? Palkeiden, tiivisteiden, letkujen ja liimattujen kiinnikkeiden kohdalla 12–18 viikkoa vedon ja toimituksen välillä kätkee yleensä enemmän riskiä kuin kustannuksia. Jiaxing Tosun Rubber & Plastic Co., Ltd.:ssä, joka on räätälöity kumivalmistaja, jolla on 15 000 neliömetrin tehdas Jiaxingissa, Kiinassa, ikkuna puristuu 9–10 viikkoon, koska valmistettavuuden (DFM) tarkastelu, materiaalin valinta, muottien suunnittelu, näytteenotto ja tarkastukset suoritetaan rinnakkain eikä peräkkäin. Ero komponenttitoimittajan ja kehityskumppanin välillä näkyy viiden ensimmäisen työpäivän aikana piirustuksen saapumisen jälkeen.
Mukautettu kumivalmistaja pakkaa OEM-ohjelman suorittamalla kuusi työvirtaa samanaikaisesti: DFM, yhdisteen määrittely, työkalut, näytteenotto, validointi ja sarjatuotanto. Jokainen työvirta kuuluu eri toimintoon sisäisesti, mutta OEM näkee ne yhtenä aikajanana. Suunnitteluryhmä hallitsee muotin virtaus- ja kutistumisoletuksia, materiaalitiimi sekoittaa ja testaa koeyhdisteitä, työkalupaja leikkaa terästä ja tarkastusryhmä valmistelee mittaussuunnitelmat. Kun nämä tiimit raportoivat yhdelle projektin omistajalle, OEM välttää klassisen vikatilan, jossa muotti saapuu ennen yhdisteen validointia.
| Kehitysvaihe | OEM päätös | Kumintoimittajan toiminta | Tyypillinen kesto |
| Piirustuksen julkaisu | Lukon geometria, toleranssit, pintakäsittely | DFM-tarkistus, muovattavuuden tarkistus, kutistumisen syöttö | 3-5 päivää |
| Materiaalin määritelmä | Aseta lämpötila-, neste-, otsoni- ja kuormitusvaatimukset | Yhdistelmäsuositus testitiedoilla | 5-7 päivää |
| Työkalujen suunnittelu | Hyväksy muotikonsepti ja onteloiden määrä | Teräslaatu, jakolinja, portin sijainti | 7-14 päivää |
| Näytteenotto | Testaa istuvuus, toiminta ja tiivistys | Näytevalu, mittaraportti, ensimmäinen artikkeli | 10-21 päivää |
| Validointi | Kestävyys- ja ympäristötestin allekirjoitus | Erätestaus, materiaalitodistukset, PPAP-tiedosto | 2-4 viikkoa |
| Tuotantoramppi | Aikataulu linjan toimitus ja turvavarasto | Prosessin valvonta, lopputarkastus, pakkaus | Jatkuva |
Huomaa päällekkäisyys. DFM-tarkistus päättyy, kun OEM-valmistaja vielä viimeistelee käyttöjakson, ja muotin suunnittelu alkaa ennen seoksen validoinnin päättymistä, kun toimittaja suorittaa kokeita rinnakkain. Valetulle kannelle, kuten vaihteistokotelolle tai jousituspalkeelle, samaa muottia, joka tuottaa ensimmäisen tuotteen, käytetään myöhemmin sarjatuotannossa, joten hyväksyntänäytteet kuvastavat todellista prosessikykyä.
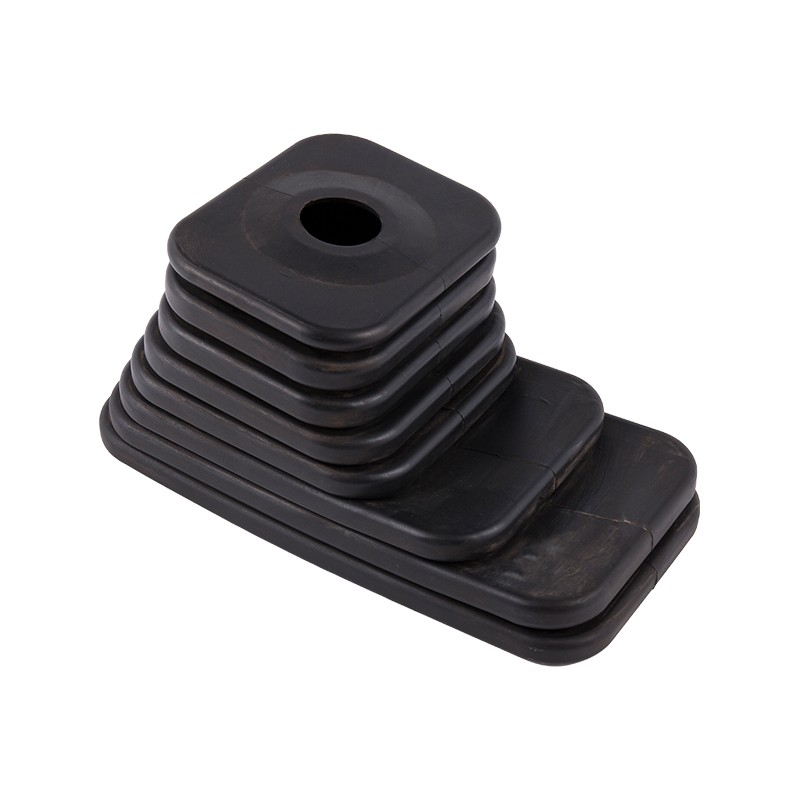
 EPDM Vaihteenvaihdetangon palkeen pölysuoja autosovelluksiin Tämä EPDM-palje suojaa vaihteenvaihtojärjestelmiä, joiden lämpötila kestää -40 °C - 150 °C. Sen joustava muotoilu sopii henkilö-, hyöty- ja maastoajoneuvoihin, mikä tekee siitä merkityksellisen tarkasteltaessa ensimmäisten tuotenäytteiden muottien hyväksyntää. Näytä tuote →
Kun DFM on allekirjoitettu, työkalut siirtyvät muovauksen tuotantolinja samalla viikolla OEM hyväksyy muottikonseptin.
DFM-palautteen nopeus ja laatu kertovat OEM:lle, suojeleeko kumivalmistaja kehityssykliä vai kuluttaako sitä. Osaava toimittaja vastaa kolmesta viiteen työpäivään betonipanoksilla: vetokulma, jakoviiva, seinämän paksuustasapaino ja muotin kutistumisarvot. EPDM osoittaa lineaarista muotin kutistumista noin 1,8 prosentista 2,5 prosenttiin; silikoni voi saavuttaa 3,0–3,5 prosenttia. Jos onkalo leikataan ilman kutistumiskompensaatiota, 50 millimetrin tiivistehuuli voi siirtyä enemmän kuin yhden millimetrin, mikä riittää epäonnistumaan vuototestissä.
Kumivalmistettavuuden suunnittelu tarkoittaa sen varmistamista, että jokainen geometrinen piirre voidaan muotoilla, purkaa ja mitata ilmoitetun toleranssin sisällä ennen teräksen leikkaamista.
Materiaalin valinta korjaa muotin suunnittelun, kovettumisjakson ja yksikköhinnan, joten mukautetun kumin valmistajan tulee ehdottaa yhdistettä ennen työkalun lainaamista. Piirustuksessa mainitaan usein yleinen elastomeeri; toimittaja muuntaa sen tietyksi yhdisteeksi, jolla on Shore A -kovuus, palveluikkuna ja puristusasetetut tavoitteet. EPDM kestää otsonia ja säätä -50°C - 150°C ja sopii jäähdyttimen letkuihin, oven tiivisteisiin ja palkeisiin. Silikoni säilyttää joustavuuden -60°C - 230°C sähkötiivisteissä ja korkissa. NBR käsittelee öljyä ja polttoainetta. Luonnonkumi vaimentaa tärinää kiinnikkeinä ja puskureina.
| Elastomeeri | Palveluvalikoima | Avaimen vahvuus | Tyypillisiä OEM-osia |
| EPDM | -50 °C - 150 °C | Otsonin, sään ja vedenkestävyys | Jäähdyttimen letkut, oven tiivisteet, palkeet |
| Silikoni | -60 °C - 230 °C | Lämpövakaus, alhainen puristussarja | Tiivisteet, korkit, sähkötiivisteet |
| NBR | -30°C - 100°C | Öljyn ja polttoaineen kestävyys | Öljyletkut, polttoainetiivisteet |
| Luonnonkumi | -50 °C - 80 °C | Joustavuus ja repäisylujuus | Tärinätelineet, puskurit |
Kun laippatiivisteen on säilytettävä painetta ja lämpöä samassa liitoksessa, EPDM matalalla puristussarjalla on tavallinen perustaso, ja testilaboratorion tulee toimittaa tiedot puristussarjasta ja tilavuuden turpoamisesta ennen muotin hyväksyntää.
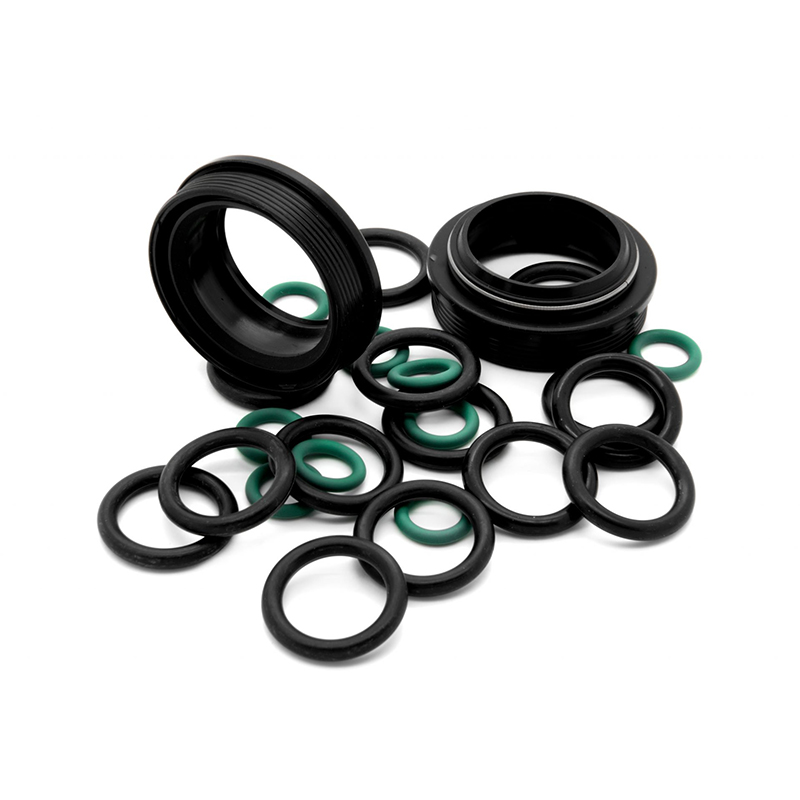
 Laipalliset kumitiivisteet ja tiivisteet useissa elastomeerivaihtoehdoissa Tämä tiivistevalikoima kattaa EPDM:n, NBR:n, silikonin, FKM:n ja monet muut neste- ja painetiivistyssovellukset. Puristustiedoilla on merkitystä laippaliitoksille, joten ne sopivat materiaalin validointiin ennen muotin hyväksyntää. Näytä tuote →
Rinnakkaisnäytteenotto, jossa muottien rakentaminen, materiaalikokeet ja mittatarkastus menevät päällekkäin, tiivistää OEM-kehityssyklin noin 18 viikosta noin 10 viikkoon. Perinteinen ohjelma liikkuu järjestyksessä: odota muottia, odota materiaalia, odota testiraporttia. Rinnakkaisessa näytteenotossa työkaluterästä leikataan samalla kun yhdisteerää sekoitetaan, ja ensimmäiset laukaukset mitataan muotin kiillotusviikolla.
Kokonaismäärä putoaa 18 viikosta 10 viikkoon, koska mikään vaihe ei odota edellisen päättymistä. Jatkuvissa profiileissa sama rinnakkaislogiikka siirtyy kumin suulakepuristus tuotantolinja , jossa muottikokeet korvaavat muottikokeet.
Mukautettu kumivalmistaja ansaitsee OEM-toimitusroolin vain, kun sarjatuotannossa on samat toleranssit kuin hyväksytyissä näytteissä. Pienet toimittajat epäonnistuvat mittakaavassa: näytehuoneessa täydellisesti mitattu osa ajautuu, kun sama muotti käy tuotantopaineessa. Tosun lieventää tätä yli 250 työntekijällä, mukaan lukien 12 muottien suunnittelu- ja formulointiinsinööriä sekä 20-jäseninen tekninen tarkastusryhmä 18 000 neliömetrin rakennuksessa.
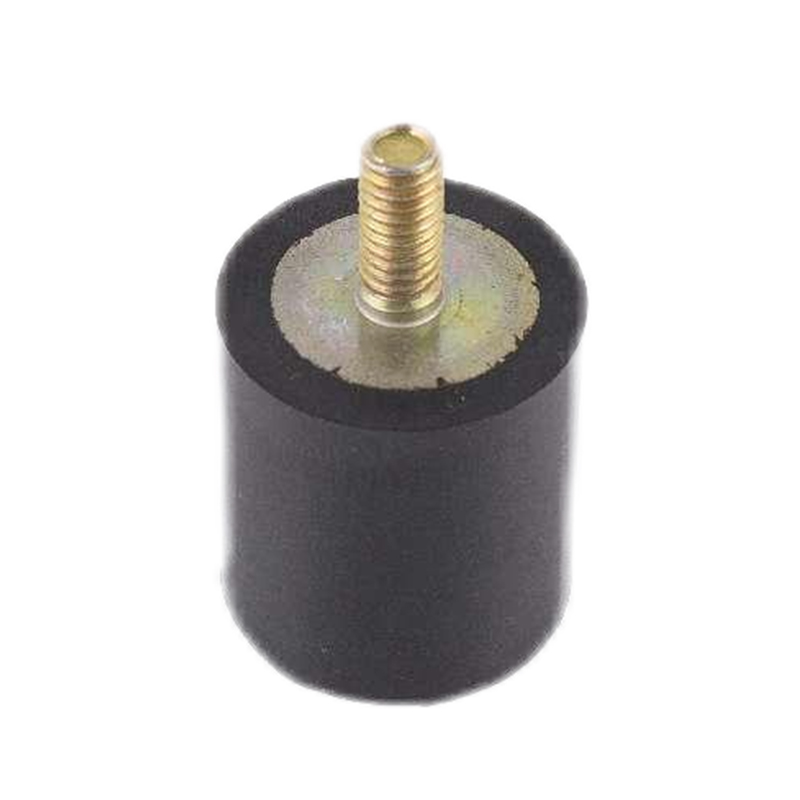
Tarkastusryhmä valvoo materiaalia, prosessin aikana olevia osia ja valmiita tuotteita, ja paikan päällä oleva laboratorio tukee OEM-asiakkaiden tyypillisesti PPAP:n sisälle asettamia testipyyntöjä. Tärinäkiinnikkeet ovat selkein monista materiaaleista koostuva kotelo: teräksinen sisäosa, kumielementti ja kovettuva liitäntä muodostavat osan, jonka on selviydyttävä toistuvista kuormitusjaksoista.
 Kumivärinäneristystelineet ajoneuvoihin ja teollisuuslaitteisiin Näissä kiinnikkeissä yhdistyvät kumi ja teräsosat moottori-, ohjaamo- ja vaihteistosovelluksiin, mikä tarjoaa suuren kantavuuden ja tärinänvaimennusta. Ne kuvaavat useista materiaaleista koostuvia osia, jotka liittyvät PPAP-dokumentaatioon ja materiaalisertifiointivaatimuksiin. Näytä tuote →
Tuotantoosan hyväksymisprosessi on dokumentaatiopaketti, jota OEM käyttää vahvistaakseen, että toimittajaprosessi pystyy valmistamaan osia johdonmukaisesti vetotoleranssien rajoissa. Se sisältää mittaraportit, materiaalitodistukset ja kykytiedot.
Toimitusvarmuus riippuu materiaalisuunnittelusta, ei onnesta. Vahvistettu aikataulu näyteraporteilla ja erätestituloksilla antaa OEM-ostajalle selkeän signaalin siitä, että julkaisupäivä on suojattu.
Viiden minuutin tarkistuslista ennen kuin piirustus lähtee työpöydältäsi estää yleisimmät viivästykset OEM-kumin kehityssyklissä.
Valetun EPDM- tai silikoniosan tyypillinen sykli on 12–18 viikkoa. Rinnakkaisnäytteenotolla ja integroidulla työkalupajalla sama osa voi saavuttaa PPAP:n 9–11 viikossa riippuen geometrian monimutkaisuudesta ja iteraatiokierrosten määrästä.
Piirustuksessa tulee mainita toiminnalliset toleranssit, käyttölämpötila-alue, neste- tai väliainealtistus, Shore A:n kovuus, vaaditut sertifikaatit ja vuosimäärä. Käyttöympäristön lisääminen auttaa valmistajaa suosittelemaan oikeaa elastomeeriä ennen työkalujen aloittamista.
Osaava valmistaja käyttää erityistä tarkastusryhmää, testilaboratoriota, prosessinaikaisia tarkastuksia ja PPAP-dokumentaatiota. Esimerkiksi Tosunilla on 20 teknistä tarkastushenkilöstöä ja paikan päällä oleva laboratorio, joka antaa jokaiselle erälle materiaalitodistukset ja mittaraportit.
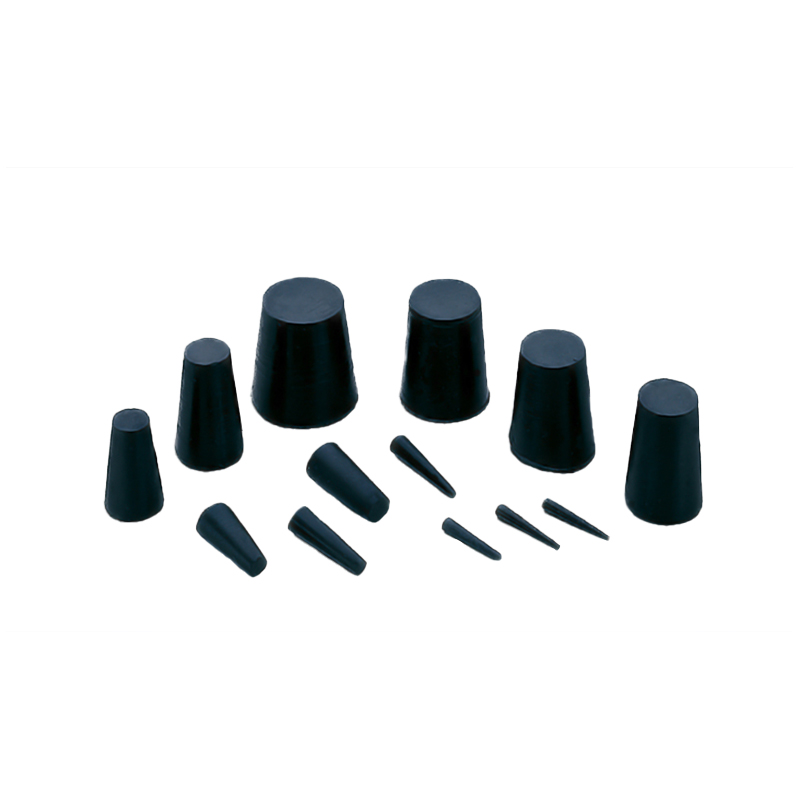
Valetut osat käyttävät suljettuja onteloita ja sopivat palkeisiin, tiivisteisiin, tulppaan ja liimattuihin kiinnikkeisiin; suulakepuristetut osat kulkevat muotin läpi muodostaen jatkuvia profiileja, kuten sääliuskoja ja kanavatiivisteitä. Valinta muuttaa työkalujen käsittelyaikaa, näytteenottologiikkaa ja saamaasi DFM-palautetta.
Nopea linkit
Ota yhteyttä
Tekijänoikeudet ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Kaikki oikeudet pidätetään.
Mukautetut kumi- ja muovituotteet tehdas