Teollisuusuutiset
Kotiin / Uutiset / Teollisuusuutiset / Mukautettu kumipuristus vs. muovaus: Tärkeimmät erot ja päätöksenteko


2026-10-05
Hankintainsinööri lähettää yhden tarjouspyynnön EPDM-tiivistysprofiilista ja saa kaksi hyvin erilaista tarjousta: yhden suulakepuristimelta ja toisen muovauskoneelta. Suulakepuristettu versio maksaa vähemmän metriltä, mutta se ei voi muodostaa 90 asteen mutkaa molemmissa päissä. Muotoiltu versio käsittelee mutkan helposti, mutta siinä on useita kertoja suurempi työkaluvaraus. Tämä on räätälöidyn kumin ekstruusio vs. muovauksen käytännön todellisuus: kaksi prosessia, jotka alkavat samasta seoksesta, mutta eroavat toisistaan täysin geometrian, kustannusten, toleranssien ja läpimenoajan suhteen.
Ydin määritelmä
Kumin ekstruusio on jatkuva profiilinmuodostusprosessi: kovettumaton kumi pakotetaan suulakkeen aukon läpi ja poikkileikkaus pysyy samana koko pituudelta. Kumivalu on ontelopohjainen panosprosessi: jokainen osa muodostetaan itsenäisesti suljetun työkalun sisällä lämmön ja paineen alaisena.
Muovaus on oikea valinta aina, kun osalla on kolmiulotteinen muoto, jota ei voida vetää muotin läpi; suulakepuristus on oikea valinta aina, kun osa on pitkä, vakioprofiilinen tiiviste, reunalista tai letku.
Puristusmuovauksessa valmiiksi muotoiltu seosaihio asettuu avoimeen onteloon, puristin sulkeutuu, lämpö kovettaa kumin ja leimaus muodostuu jakoviivaa pitkin. Siirto ja ruiskupuristus noudattavat samaa onteloperiaatetta, mutta eroavat siitä, miten seos joutuu työkaluun. Ekstruusio sitä vastoin käyttää ruuvia tai paininta jatkuvan nauhan työntämiseen muotoillun aukon läpi; profiili kovetetaan sitten kuumailmauunissa, suolahauteessa tai autoklaavissa ennen mitoitusta.
Päätös alkaa osapiirustuksesta, ei materiaalista. Molemmat reitit hyväksyvät EPDM:n, silikonin, luonnonkumin ja useimmat synteettiset yhdisteet. Prosessin ratkaisee se, onko geometria jatkuva ja prismaattinen vai diskreetti ja kolmiulotteinen.
Jos osa tarvitsee saman poikkileikkauksen kahdelle metrille, suulakepuristus on ainoa taloudellinen prosessi; jos se tarvitsee altaleikkauksia, porrastettuja halkaisijoita, ulokkeita tai sisäänmuovattuja välikappaleita, tarvitaan muovaus.
Ekstruusio tuottaa rajoittamattoman pituisen kiinteän poikkileikkauksen. Profiili voi olla kiinteä, ontto tai koekstrudoitu toisen materiaalin kanssa, mutta muoto ei voi vaihdella pituuden mukaan. Muovaus toistaa suljetun kolmiulotteisen ontelon jokaisessa työjaksossa, joten ominaisuudet, kuten sisäkierteet, asennuslaipat ja kangasvahvistetut kalvot, tulevat mahdollisiksi. Alla olevassa kaaviossa verrataan kahta prosessia viiden teknisen attribuutin välillä.
Prosessivalmiuksien vertailu, asteikolla 0-10
Korkeampi on parempi kaikilla ominaisuuksilla. Pisteet ovat suuntavertailuja tyypillisille mukautetuille kumiprojekteille.
Luotettava peukalosääntö: jos poikkileikkaus pysyy samana yli 300 mm, suulakepuristus voittaa lähes aina kustannusten perusteella. Jos muoto vaihtelee pituudeltaan, muovaus on ainoa tapa.
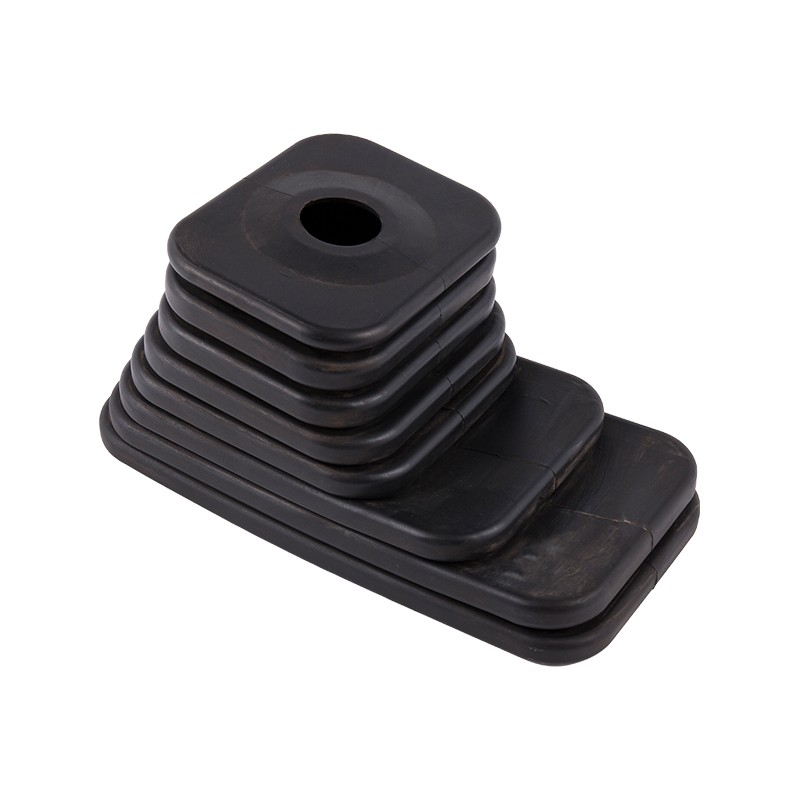
Otetaan vaihteiston pölysuojana käytetty kumipalje: sen kierteet muuttavat halkaisijaa akselin suuntaisesti, joten mikään suora muoti ei voisi tuottaa sitä. Tämä osa on valettu kaksiosaiseen onteloon, ja sama logiikka pätee kaapelin läpivienteihin, korkoihin ja tärinäkiinnittimiin.
 EPDM-kumivaihteiston vaihteiston palkeen pölysuoja Tämä EPDM-palje sopii halkaisijaltaan vaihteleviin vaihteiston pölysuojuksiin, jotka on valettu monimutkaisia muotoja varten, joita suulakepuristus ei voi tuottaa. Se tarjoaa todistetusti sään ja otsonin kestävyyden autokäyttöön. Näytä tuote →
Suulakepuristusmuotit maksavat murto-osan monionteloisesta puristusmuotista, mutta osakohtaiset kustannuskäyrät risteävät tilavuuden kasvaessa ja muovattu työkalu kuluu.
Yksinkertainen suulakepuristusmuotti kiinteälle tai onttolle profiilille maksaa tyypillisesti satoja dollareita, kun taas tuotantopuristus- tai siirtomuotti, jossa on ontelo-osat, on yleensä tuhansia. Suulakepuristus myös käynnistää tuotannon nopeammin, koska stanssaus on lyhyempi kuin muotin näytteenotto. Kun valettu työkalu saavuttaa vakaan tilan, sykliajat yhdestä viiteen minuuttia kovettumista kohti ovat tyypillisiä keskikokoisille osille, ja moniontelotyökalut kertovat tuotoksen sykliä kohden. Yli 50 000 osaa vuodessa, muovaus voi siis tuottaa alhaisemmat yksikkökustannukset geometrisesti monimutkaisille osille.
Sama osa voi laskeutua crossoverin kummallekin puolelle onteloiden lukumäärästä riippuen. Nelionteloinen muotti jakaa työkalukustannukset neljään osaan työkiertoa kohden, mikä laskee kannattavuuspistettä yksionteloiseen työkaluun verrattuna. Nämä vaihteluvälit tulevat tyypillisistä projektitarjouksista kiinteän hinnaston sijaan; tarkat luvut vaihtelevat profiilin koon, onteloiden lukumäärän ja yhdisteen mukaan. Tärkeää on kustannuskäyrän muoto, ei sen tarkka kohta, jossa se ylittää.
Valetut osat pitävät tiukemman hallinnan kriittisillä tiivistyspinnoilla, koska onkalo kiinnittää jokaisen pinnan, kun taas suulakepuristetuilla profiileilla on löysemmät poikkileikkaustoleranssit, eivätkä ne pysty sieppaamaan sisäosia prosessin aikana.
| Attribuutti | Ekstruusio | Muovaus |
| Poikkileikkauksen toleranssi | /- 0,3-0,8 mm tyypillinen | /- 0,1-0,3 mm kriittisillä himmeillä |
| Leikkauspituuden toleranssi | /- 1-2 mm | Osan korkeus on vahvistettu ontelolla |
| Metalliset tai muoviset sisäosat | Ei mahdollista in-line | Kiinni kovettumisen aikana |
| Alileikkaukset ja sivutoiminnot | Ei mahdollista | Mahdollista liukuvilla tai kokoontaitettavien ytimien kanssa |
| Pintarakenne | Muottivedetty viimeistely | Kaviteettiohjattu, voidaan teksturoida |
Kauppaajoneuvojen oven tiivistettä varten suulakepuristettu polttimoprofiili tarjoaa edullisen vakiopoikkileikkauksen, kun taas muotoiltu kulmakappale tuottaa tiukan säteen, jota suora meisti ei pysty. Useimmat autojen säänpoistojärjestelmät käyttävät molempia.
Myös kovuus muuttaa tasapainoa. Erittäin pehmeät seokset alle 30 Shore A on helpompi hallita muovauksessa, koska onkalo tukee pintaa kovettumisen aikana; erittäin pehmeiden profiilien ekstrudointi vaatii huolellista käsittelyä vääristymien välttämiseksi ennen vulkanointia.
Suvaitsevaisuustarina ei ole yksinkertainen voitto muovaukselle. Ekstruusio säilyttää erinomaisen tasaisuuden vetosuunnassa ja on usein parempi pitkissä suorissa tiivistysajoissa, joissa muovattujen segmenttien liittäminen luo vuotoreittejä. Tosunilla suulakepuristus tuotantolinja , profiileja vulkanoidaan jatkuvasti ja leikataan sitten asiakkaan pituudeksi, mikä pitää osien taloudellisuuden houkuttelevana metreissä millimetrien sijaan.
Oikea prosessi määräytyy neljällä rajoituksella: vaadittu geometria, vuositilavuus, mittatoleranssi ja se, tarvitaanko lisäosia vai monimateriaaliprofiileja.
Useimmat väärät prosessivalinnat tulevat hinnoittelemalla ensin geometria ja toiseksi tilavuus. Käännä järjestys päinvastaiseksi, niin päätöksestä tulee selkeämpi.
Pienen läpiviennin, joka tiivistää ohutlevypaneelin läpi kulkevan kaapelin, geometria on lyhyt, seinämä ohut ja osien määrä on usein suuri. Tämä yhdistelmä viittaa muovaukseen, jossa monionteloinen työkalu kuluu nopeasti. Metrin pituiselle kanavalle, jossa on ikkunalasi, suulakepuristus on ainoa järkevä reitti.
 Mukautettava kumiläpivienti kaapeleiden ja johtojen suojaamiseen Valettu läpivientirengas suojaa paneelien läpi kulkevia kaapeleita ja on ihanteellinen suurien volyymien tuotantoon. Saatavana EPDM-, NBR-, CR- tai NR-värisinä, joissa on säädettävä kovuus ja useita kokoja. Näytä tuote →
Kustannustehokkain mukautettu kumikomponentti yhdistää usein ekstrudoitua vakioosaa muotoiltuihin kulmiin, päihin tai sidottuihin sisäkkeisiin, mikä tarkoittaa, että valmistajan tulee suorittaa molemmat prosessit itse.
Jiaxing Tosun Rubber & Plastic Co., Ltd. harjoittaa materiaalien sekoittamista, letkujen valmistelua, muovausta ja suulakepuristusta yhdessä paikassa 12 muotin suunnittelu- ja formulointiinsinöörin ja 20 hengen teknisen tarkastusryhmän kanssa. Tällä yhdistelmällä on merkitystä, koska hybridiosa, kuten jäähdytysnesteletku, jossa on muotoiltuja kulmakappaleita ekstrudoidussa suorassa juoksussa, tarvitsee yhden teknisen omistajan toleranssia ja toimitusta varten, ei kahta toimittajaa neuvottelemassa liimaliitoksesta.
Yleisiä hybridiesimerkkejä ovat:
Kun yksi toimittaja ohjaa sekä suulakepuristusmuottia että puristusmuottia, siirtymä prosessien välillä suunnitellaan piirustuspöydällä, ei paikata kokoonpanolinjalla. Muovatut ja suulakepuristetut jatkokset testataan kokonaisina kokoonpanoina ennen vapauttamista.
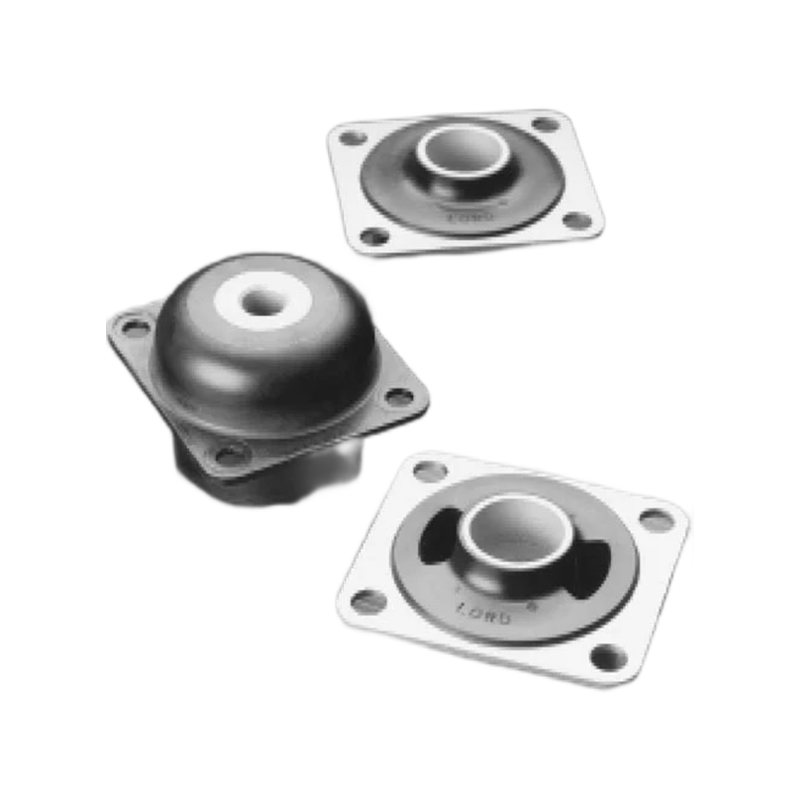
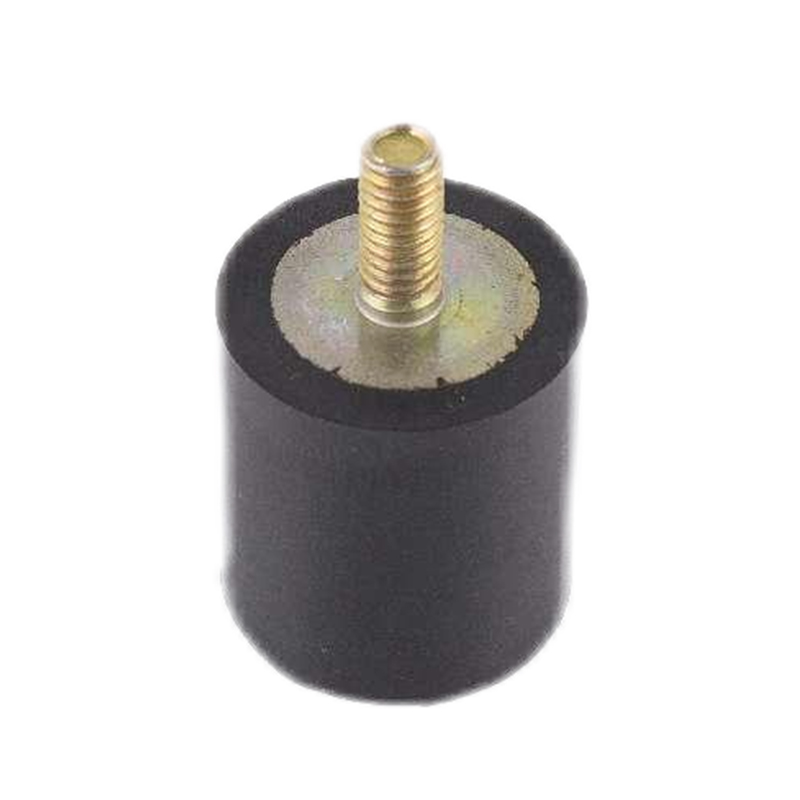
Tässä myös liimausasiantuntemus astuu kuvaan. Valettu kumi-metalli-kiinnike, joka vaimentaa tärinää, sisältää sisäkkeen, jonka on pysyttävä kohdakkain kovettumisen aikana; suulakepuristetussa säätiivisteessä ei ole lainkaan sisäosaa. Ymmärtäminen, minne välike menee, yleensä päättää, mitä muotokappaletta käytetään yrityksen tuotteissa muovauksen tuotantolinja .
 Puristetut ikkunan ja oven tiivisteet erilaisissa elastomeereissä Nämä suulakepuristetut tiivisteet tarjoavat säänkestävän oville ja ikkunoille kuljetuksen, rakentamisen ja merenkulun aloilla. Valitse EPDM, CR, silikoni tai FKM mukautetuilla väreillä. Näytä tuote →
Ei. Ekstruusio muodostaa jatkuvan profiilin, eikä se voi sijoittaa sisäosaa muotin sisään. Sisäosat joko muovataan sisään kovetusjakson aikana tai liimataan jälkikäteen toissijaisessa toimenpiteessä.
Muotoilulla saavutetaan tyypillisesti tiukemmat toleranssit kriittisissä kolmiulotteisissa ominaisuuksissa, ja /- 0,1-0,3 mm on yleinen onteloohjatuissa mitoissa. Ekstruusio säilyttää tarkan poikkileikkausgeometrian vetosuunnassa, mutta sillä on löysemmät profiilitoleranssit, yleensä /- 0,3-0,8 mm.
Ei. Ekstruusiolla on alhaisemmat työkalujen sisääntulokustannukset, mutta muovaus voi tulla halvemmaksi kappaletta kohti suurilla määrillä, koska moniontelotyökalut kovettavat useita osia sykliä kohden ja eliminoivat toissijaiset liitosvaiheet monimutkaisissa geometrioissa.
Kyllä. Molempia prosesseja suorittavat toimittajat, kuten Jiaxing Tosun Rubber & Plastic Co., Ltd., voivat suunnitella hybridikokoonpanoja, joissa on puristettuja osia ja valettuja yksityiskohtia yhden laatujärjestelmän alaisuudessa, mikä yksinkertaistaa toleransseja, testausta ja toimitusta.
Nopea vastaus: suulakepuristus pitkille vakioprofiileille, muovaus monimutkaisille 3D-osille ja hybridilähestymistapa, kun molemmat ominaisuudet näkyvät yhdessä kokoonpanossa.
Nopea linkit
Ota yhteyttä
Tekijänoikeudet ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Kaikki oikeudet pidätetään.
Mukautetut kumi- ja muovituotteet tehdas